小型塑料件3-5kg重量下的壁厚设计逻辑
在注塑成型工程中,壁厚并非独立变量,而是与制品重量、冷却时间及最终结构强度紧密耦合的核心参数。对于重量区间在3-5kg的小型塑料件,其壁厚通常落在2.0mm至3.5mm之间,这一范围能平衡材料流动性与结构刚性。过厚的壁厚会导致缩痕、气泡等表面缺陷,并显著增加冷却周期,从而降低生产效率;过薄则可能造成充填不足或内应力过大,引发翘曲变形。因此,确定壁厚需从材料特性出发,结合模流分析软件进行模拟验证,确保熔体能均匀填充型腔且无滞留死角。
壁厚均匀性是保证小型塑料件质量的关键指标,局部壁厚突变会引发冷却速率差异,进而产生分子取向不均和收缩应力集中。在设计3-5kg量级的零件时,应优先保持主体壁厚一致,若因功能需求必须设置加强筋或凸台,其厚度需控制在主壁厚的50%-70%。例如,主壁厚为3.0mm时,加强筋厚度宜设为1.5mm-2.0mm,并在根部设置R角过渡以分散应力。这种等壁厚设计原则能有效减少成型过程中的翘曲变形,提升尺寸稳定性,尤其对于高精度配合面的塑料件而言,均匀的壁厚分布是控制公差等级的基础。
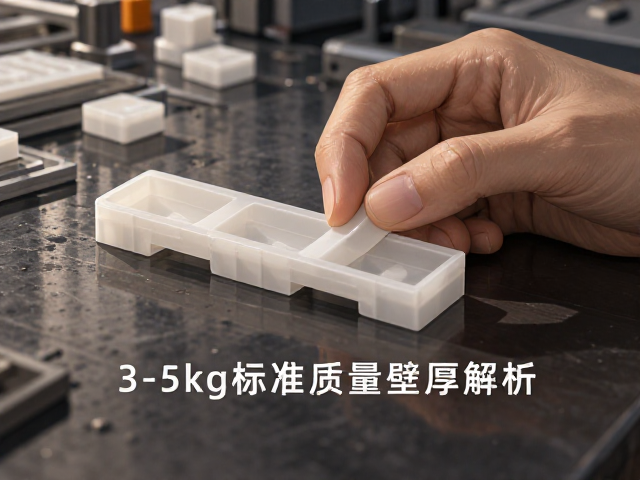
不同工程塑料的壁厚适配与工艺参数
不同高分子材料的粘度特性决定了其最佳壁厚范围,ABS、PC、PP等常见工程塑料在3-5kg件量下的壁厚选择需遵循材料指南。ABS材料流动性良好,3-5kg件通常采用2.5mm-3.0mm壁厚,成型温度控制在210-240℃,保压压力需适中以避免飞边。聚碳酸酯(PC)粘度较高,建议壁厚维持在2.0mm-2.5mm,并需提高注射压力至80-100MPa以克服流动阻力,同时模具温度需保持在80-100℃以降低内应力。聚丙烯(PP)结晶速度快,壁厚可略厚至3.0mm-3.5mm,但需严格控制冷却时间,防止因收缩不均导致的外观缺陷。
实际生产中,壁厚数据需结合具体模具结构进行微调,模具流道长度和浇口位置直接影响薄壁或厚壁区域的充填效果。对于长流程的小型塑料件,适当增加壁厚有助于降低剪切速率,减少分子降解风险;而对于结构紧凑的零件,则可通过优化浇口布局来维持较薄壁厚的可行性。行业通用准则中,壁厚与最大流动长度的比值(L/t)需控制在合理区间,一般建议L/t值不超过规定限值,以确保充填完整。通过调整注射速度、保压时间等工艺参数,可在既定壁厚下获得更佳的成型质量,减少后续修整成本。
壁厚对成本与良率的直接影响分析
壁厚直接决定了单件成型周期和材料消耗,进而影响整体制造成本。在3-5kg塑料件的生产中,壁厚每增加0.5mm,冷却时间可能延长10%-20%,因为热量需通过更厚的材料层传导至模具表面。对于大批量生产场景,冷却时间占比成型周期的大部分,优化壁厚可显著缩短周期时间,提升产能。同时,材料成本与壁厚呈线性关系,但在注塑过程中,过厚壁厚引发的缩痕、凹陷等缺陷会导致废品率上升,反而增加隐性成本。因此,在满足结构强度前提下,尽可能采用较薄且均匀的壁厚,是控制单件成本的有效手段。
良率方面,壁厚不均是导致塑料件变形、开裂的主要诱因之一。通过模流分析检测壁厚分布,可识别潜在的气穴、熔接线弱点,提前优化模具设计。对于3-5kg件量,若壁厚超过3.5mm,需特别注意散热效率,避免局部过热导致材料降解或模具温度失控。实际案例中,某电子外壳件原设计壁厚不均,导致批量出现翘曲,通过重新计算壁厚并统一至2.8mm±0.2mm,配合模温机精准控温,良率从85%提升至98%以上。数据表明,科学的壁厚计算与均匀性控制,是保障小型塑料件高良率运行的核心要素。