明确孔距测量的核心定义与工具准备
多边形螺丝孔距的测量并非简单的两点直线距离,而是指相邻两个螺丝孔中心点之间的直线间距,或者是多边形几何中心到各个孔位的半径距离。在实际的小型家具组装场景中,这个数据直接决定了连接件能否顺利穿过,以及板材受力是否均匀。若测量基准错误,极易导致螺丝无法对齐,强行拧入则会造成螺纹滑丝或板材开裂。
工欲善其事,必先利其器。进行精确测量时,推荐使用高精度钢制游标卡尺或专用孔距尺,普通塑料卷尺因材质易变形且刻度精度不足,很难应对毫米级误差。对于不规则多边形,还需要准备硬纸片或薄木板作为辅助定位工具,用于在复杂角度下固定测量起点和终点,确保每一次读数都基于真实的物理中心,而非孔洞边缘。
标准多边形孔距的几何测量法
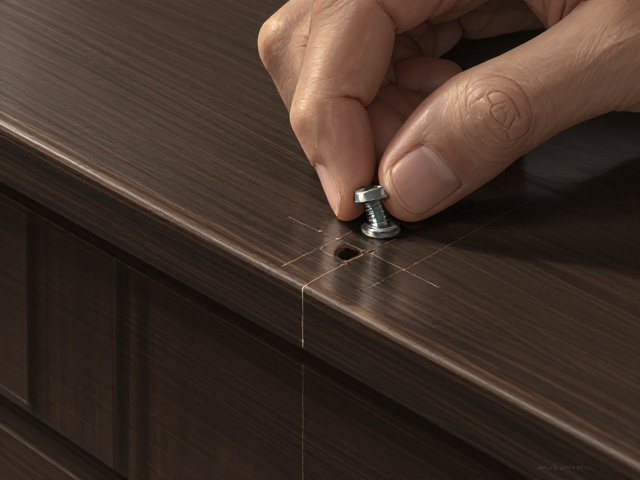
针对常见的矩形、正方形或等边三角形等规则多边形,测量逻辑相对直接。以矩形桌腿为例,需分别测量长边方向两个孔心的间距(长距)和宽边方向两个孔心的间距(宽距)。使用游标卡尺时,应先将卡尺的测量爪轻轻卡入孔洞内壁,调整角度直至卡尺横梁与孔心连线平行,再读取数值。务必记录长、宽两个维度的数据,因为家具组装中,长距错误会导致整体结构扭曲,宽距错误则会导致面板倾斜。
对于等边三角形或多边形结构,除了测量相邻孔距,还需确认多边形的外接圆半径或中心到顶点的距离。将家具面板平铺于水平桌面上,利用直角尺确定对角线交点,即为中心点。从中心点向任意一个螺丝孔的中心引一条直线,测量该线段长度即为半径R。在实际操作中,若多边形边长较长,建议使用细线或激光水平仪辅助确定中心位置,避免因肉眼目测产生的视差误差,确保每个角位的孔距数据一致。
不规则与异形孔距的拆解测量技巧
面对非标准几何形状的不规则多边形,直接测量往往困难重重。此时可采用“坐标拆解法”,将多边形置于直角坐标系中,以某一边为X轴,垂直方向为Y轴。分别测量每个孔心相对于X轴和Y轴的垂直距离,记录下每个孔的(X, Y)坐标值。通过计算相邻孔坐标差的平方和再开根号,即可得出精确的直线孔距。这种方法将复杂的角度问题转化为简单的代数计算,极大降低了测量难度。
另一种高效手段是“等距转移法”。取一张硬卡纸,剪出一个与螺丝孔大小相近的缺口,将卡纸覆盖在家具面板的孔位上。用铅笔在卡纸上标记出每个孔的中心点。随后将卡纸取下,像测量标准几何图形一样,使用直尺或卡尺测量卡纸上各标记点之间的距离。这种方法完全规避了在粗糙或弯曲表面直接测量的不便,尤其适用于曲面木板或软性材质家具的安装前准备,能有效防止因材质形变导致的测量失准。
安装过程中的容错处理与避坑细节
测量数据获取后,安装环节需特别注意预钻孔的处理。小型家具多为密度板或实木颗粒板,内部结构较为松散。在打入螺丝前,若孔距存在微小偏差,切勿强行拧入。正确的做法是使用与螺丝直径略细的钻头进行扩孔或修孔,预留出2-3毫米的容错空间。对于多边形结构,建议先拧紧对角线的两颗螺丝,观察整体框架是否变形,确认无扭曲后再逐步拧紧其余螺丝,利用结构的自调节能力平衡微小误差。
五金件的选择与孔距匹配至关重要。市面上常见的家具连接件如三合一连接杆、偏心轮等,其有效长度和直径需与板材厚度严格对应。若孔距测量无误但无法安装,需检查螺丝长度是否过短导致握持力不足,或过长穿透板材。此外,多边形结构的受力点较多,建议在每个螺丝头部下方加装金属垫片,以分散压力,防止局部压强过大导致板材压溃。安装完成后,再次复查各角位螺丝的紧固力度,确保多边形结构稳固,无松动异响。