玻璃开孔尺寸的核心计算逻辑
玻璃开孔并非简单的几何切割,其核心难点在于孔边与玻璃边缘的安全距离计算。在实际加工中,必须确保孔边缘距离玻璃自由边(即未受支撑的边缘)保留足够的安全距离,以防止应力集中导致玻璃在受力或温度变化时破裂。对于最常见的圆形孔,这一距离通常被定义为“最小边距”。根据行业标准玻璃加工规范,当玻璃厚度在5mm至12mm之间时,孔边距最小不应小于玻璃厚度的1.5倍;若厚度超过12mm,该距离建议增加至2倍玻璃厚度以上。例如,一块12mm厚的玻璃,其圆孔边缘距离玻璃侧边至少需要保留24mm至24mm以上的空间,这是保证结构完整性的底线。
除了边距,孔径与孔间距也是决定成败的关键数据。当多个孔位并列存在时,孔与孔之间的净距离同样需要遵循严格的标准,通常要求孔间距大于孔径的1.5倍,以避免孔间区域因应力叠加而产生裂纹。对于异形孔,如长方形或椭圆形,其长边方向应尽量平行于玻璃的主要受力方向或长边方向,以减少剪切应力。计算过程中,还需考虑玻璃内部是否存在自爆点或微小瑕疵,虽然现代钢化玻璃经过均质处理降低了自爆率,但在高精度开孔区域,预留一定的容错空间仍是必要的工程常识。
小型玻璃厚度与打孔工艺规范
小型玻璃通常指边长小于300mm或面积较小的异形玻璃构件,这类玻璃在打孔时对厚度与工艺匹配度要求极高。对于3mm至6mm的薄型玻璃,开孔极易因夹持力过大或钻头振动导致崩边或碎裂,因此推荐采用水刀切割或激光切割工艺,而非传统的机械钻孔。若必须使用机械钻孔,需选用专用玻璃开孔器并配合冷却液,转速控制在较低范围,进刀速度要均匀缓慢。对于6mm至10mm的玻璃,可以使用硬质合金开孔器,但必须确保玻璃背面有严密的支撑垫板,以分散钻头切入时的反作用力。
不同厚度的玻璃在打孔后的边缘处理也有明确规范。无论玻璃厚度如何,开孔完成后必须对孔口进行倒角或磨边处理,消除锐利的棱角。对于厚度大于8mm的玻璃,孔口倒角宽度通常建议在1mm至2mm,角度为45度,这能有效降低安装螺丝或五金件对玻璃产生的点接触应力。此外,打孔前的玻璃表面必须清洁无油污,因为油污在高温钻孔过程中会产生局部温差,引发热应力裂纹。对于经过钢化处理的玻璃,开孔必须在钢化前完成,因为钢化后的玻璃内部存在巨大的预应力,任何机械破坏都会导致整体粉碎,这一点在小型玻璃加工中尤为常见且不可逆。
常见五金配件与孔位适配细节
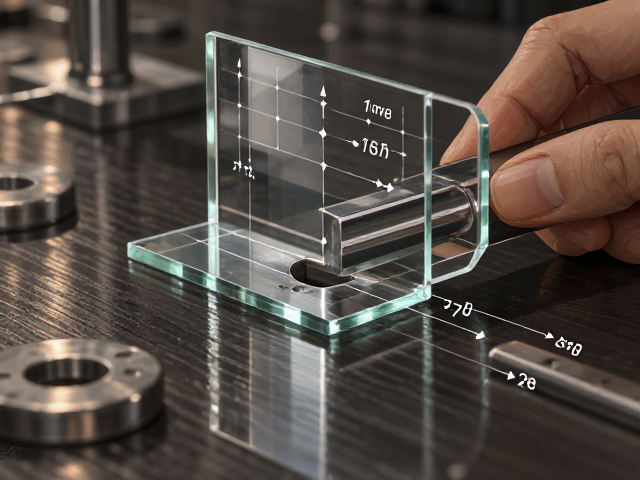
玻璃开孔的最终目的是安装五金,因此孔位设计必须与配件尺寸精准匹配。常见的玻璃门夹、浴巾架、玻璃托架等配件,其固定孔直径通常比所用螺丝直径大1mm至2mm,以预留热胀冷缩或安装误差的空间。例如,使用M6不锈钢螺丝固定玻璃时,玻璃上的预制孔直径应控制在7mm至8mm之间。若孔位过小,螺丝强行拧入会产生巨大的径向膨胀力,直接撑裂玻璃;若孔位过大,则会导致五金件晃动,降低固定强度并产生异响。因此,在下单加工前,务必向五金供应商获取准确的孔径要求,而非仅凭经验估算。
孔位中心定位的精度直接影响安装效果。在小型玻璃中,由于整体刚性较弱,孔位偏差容易导致玻璃在安装后受力不均。一般建议孔位中心偏差控制在±1mm以内。对于双孔或多孔固定件,孔距误差需更加严格,通常要求不超过±0.5mm。此外,还需考虑玻璃安装后的受力形态。如果玻璃是作为受力构件(如玻璃栏杆扶手),开孔位置应尽量避开主要受力区域,并远离玻璃边缘的应力集中点。在实际案例中,许多玻璃开裂事故并非因为玻璃质量,而是因为五金件安装孔位与玻璃受力模型不匹配,导致局部压强过大。因此,开孔尺寸的计算不仅是几何问题,更是力学适配问题。