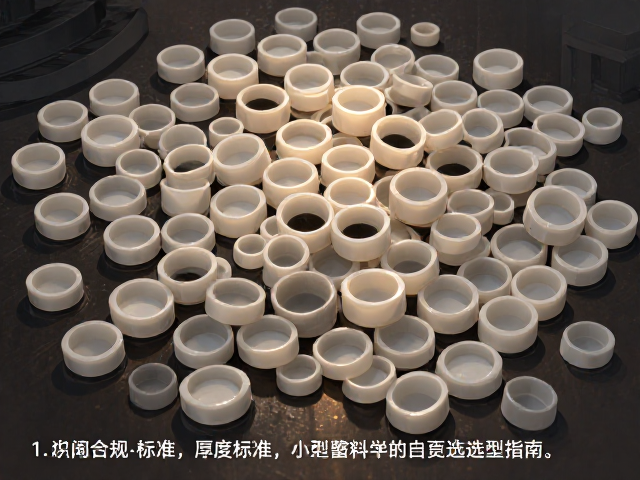
小型圆形塑料件厚度设计的核心影响因素
小型圆形塑料件在注塑成型过程中,壁厚均匀性是决定产品质量的关键变量。过厚的区域容易产生缩痕、气泡或内部应力集中,而过薄的区域则可能导致充填不足或熔接痕明显。通常情况下,壁厚范围集中在0.4mm至2.5mm之间,这一区间能平衡结构强度与成型效率。对于直径小于20mm的微型零件,壁厚通常控制在0.6mm至1.2mm,以确保熔体能顺利填充复杂型腔,同时减少冷却时间,提升生产效率。
材料特性对厚度标准有着直接的影响。不同塑料树脂的流动性、收缩率和结晶度差异较大,例如聚碳酸酯(PC)与聚丙烯(PP)在相同结构下所需的最小壁厚截然不同。PC材料刚性较高,但流动性相对较差,通常需要较厚的壁厚以维持结构完整性并避免开裂;相比之下,PP材料具有良好的流动性和韧性,在较薄壁条件下仍能保持较好的成型效果。选型时需参考材料供应商提供的技术数据表(TDS),结合具体应用场景中的受力情况,确定最适宜的壁厚参数,避免因材料选择不当导致成品率下降。
行业标准与尺寸公差规范
国际标准化组织(ISO)及各国国家标准对塑料件尺寸公差有着明确规定,其中ISO 294、ISO 295及ISO 2953等标准详细阐述了注塑成型件的尺寸偏差要求。对于小型圆形件,外径和内径的公差通常遵循ISO 294中的B级或C级精度要求。在常规注塑条件下,直径在3mm至10mm的零件,其公差范围通常在±0.05mm至±0.1mm之间。若产品用于高精度配合场合,需选用更高精度的模具及更严格的工艺控制,此时公差可能需控制在±0.02mm以内,但这会显著增加制造成本。
表面质量与厚度均匀性也是验收的重要指标。根据ISO 20457关于塑料件表面缺陷的评定标准,壁厚差异过大会导致表面出现可见的缩凹或光泽不均。对于外观要求较高的透明或浅色小型圆形件,壁厚变化应保持在10%以内,以减少光学畸变和应力发白现象。此外,零件的壁厚过渡应设置平缓的圆角过渡,避免直角连接,以减少应力集中点,提高零件在长期使用中的抗疲劳性能。这些规范并非孤立存在,而是需要结合具体的模具设计与注塑参数进行综合评估。
选型指南与应用场景匹配
在选型过程中,首要步骤是明确零件的使用环境,包括温度范围、化学接触介质及机械载荷类型。若小型圆形件用于密封场景,如O型圈或垫片,材料需具备良好的弹性恢复能力,壁厚设计需考虑压缩永久变形率,通常选用硅橡胶或氟橡胶,壁厚范围多在1.5mm至3.0mm之间,以确保密封界面的贴合度。若用于电气绝缘或结构支撑,则需关注材料的介电强度或拉伸强度,此时ABS或尼龙(PA6/66)更为常见,壁厚可根据受力计算结果进行优化,通常不低于1.0mm以保障结构稳定性。
成本与产量是选型决策中的另一大考量维度。大批量生产的小型圆形件倾向于使用流动性好、冷却速度快的材料,如聚苯乙烯(PS)或高密度聚乙烯(HDPE),这些材料允许采用更薄的壁厚,从而缩短成型周期,降低单件成本。对于小批量或原型制作,可选用易于加工且对模具要求相对较低的材料,如聚甲醛(POM),其尺寸稳定性好,不易变形,适合精密配合件。在实际操作中,建议先通过模流分析软件模拟填充与冷却过程,验证壁厚设计的合理性,再进行试模验证,以确保最终产品符合设计预期。